ued网页版登录入口:辊涂机的结构与工作原理
来源:
ued网页版登录入口
发布时间:2026-10-26 19:40:01
ued官网app下载:
等有密切关系。在辊涂机的驱动上,设计为单独驱动的方式,每根辊轴配置独立的驱动电动机,各辊的回转方向、回转速度均能随生产线变速而自由调整或更换,并能快速更换涂料的颜色,以满足生产线不停机就能更换钢卷颜色的要求。
在实际生产中,辊涂机的结构及形式根据被涂覆母材的不同而多种多样,但在功能上大同小异。换色辊涂机大多数都用在向钢板表面均匀涂覆第二遍涂料,通常也称为 “面涂”或 “精涂”。
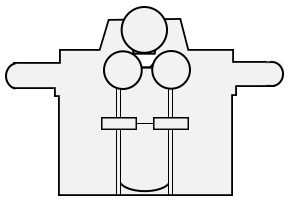
换色辊涂机的正面涂覆机构设计为三辊式涂覆。三辊式涂覆与二辊式涂覆的区别是增加了一个调节辊,调整调节辊与供料辊之间的间隙,能调整辊涂时的涂膜厚度。在调节辊上装有刮刀装置,用于将调节辊上的涂料刮落,避免涂料黏附在调节辊上影响调节效果。正面涂覆机构和背面涂覆机构分别对钢板的正、反面进行辊涂作业,统称为涂覆机构。
涂覆机构由供料辊、涂覆辊、调节辊及料盘等组成。供料辊从涂料盘中蘸取涂料并将涂料转移给涂覆辊,涂覆辊将涂料涂覆在钢板表面上。各转辊之间都附带有调节装置,用以调节辊之间的间隙与压力,以获得生产对涂膜质量的具体实际的要求。辊面清理机构用来清理支撑辊和调节辊上的涂料,沿辊子的表面安装专用刮刀,将涂覆作业时黏附在支撑辊上的涂料刮下来流入储槽内。
当停机和卷材接缝通过辊涂机时,为保护涂覆辊不受损害,正面的涂覆机构可通过气缸带动平移机构脱离与钢板面的接触,背面的涂覆机构则通过顶托机构的气缸带动顶托辊使钢板面顶离涂覆机构的涂覆辊,避免两者接触造成涂覆辊的划伤。背面的涂覆机构是依靠气缸带动上下移动来脱离与钢板的接触。两辊之间有调节机构,可通过调整调节转辊之间的间隙,来控制涂膜的厚度。顶托辊设有调节机构,正常的情况下位置是固定的。转向辊机构、支撑辊机构主要使钢板输入呈合适的角度,以进行辊涂作业。
在钢板彩涂生产线中,辊涂机的驱动动力应用的是变频调速电动机独立驱动方式。辊涂机的支撑辊、转向辊、顶托辊为从动辊,它们没有电动机直接提供动力,而是在钢板运动的驱使下随钢板而转动,转动的圆周速度与钢板运动的线速度一致。
辊涂机的供料辊、涂覆辊、调节辊在各自驱动电动机的带动下运动,为主动辊。电动机通过万向联轴器与各辊轴连接,它们的转向与转速可在各自控制管理系统调节下,改变为其调节范围内的任意值,可以同生产线联动,也可以单独驱动,能够直接进行顺向、逆向选择,对速度进行设定。
辊涂机的这种独立驱动方式非常容易就能进行工艺技术参数的调节和更改,使辊涂机的调节、使用更为方便。
制约辊涂生产成膜质量的因素主要有:辊涂机设备质量、被涂板材 (母材)质量、辊涂生产的基本工艺等。对于给定的设备及待辊涂的板材来讲,辊涂生产的全部过程中的工艺参数选择与涂覆调节,则成为影响辊涂质量的主要的因素。辊涂机转辊的材质、转动方向、转辊之间的间隙(或压力)与转速比、涂料的供应等,与涂膜厚度、涂层外观、涂装速度等有着密切的关系,必须适当选择。
为适应辊涂作业的要求,辊涂机的供料辊、支撑辊在制造上均进行镀铬处理,而直接与钢板接触的涂覆辊则是橡胶辊,即在钢质辊芯的表面衬贴上一层橡胶,橡胶材料选用耐磨性和耐油性好、抗氧化性强的聚氨酯橡胶。
在板材自动彩涂生产线中,辊涂机在设计上应考虑辊涂作业时工艺调整的需要,正面与背面涂覆均可自由设置为同向辊涂或逆向辊涂,这要根据实际生产对涂层厚度的具体实际的要求来决定。
实际生产的全部过程中,在保证生产规格要求的前提下,涂覆机构尽可能设置为同向辊涂的作业方式,以尽可能降低涂覆辊在辊涂作业时产生的磨耗。
在辊涂机转辊的相互位置上,对各个需要调整的环节来讲,在设计上是利用蜗轮蜗杆机构进行辊间的位移转换与调节的。在进行辊间位置调节时,两个相同的蜗轮蜗杆机构由同一轴手轮输入带动,蜗轮输出端通过螺杆传递调整量,螺杆螺距为 1mm,蜗轮蜗杆机构传动比为 40∶1,手轮圆周上被均分成 25格刻度,每格刻度对应 1μm的调节量。蜗轮蜗杆机构输出输入轴之间用齿形联轴器连接,连接齿轮 20个齿,每个齿轮对应 1.25μm调整量,用以调整各辊辊面间的平行。
在板材自动彩涂生产线中,辊涂机的正确操作是必然的联系钢板涂膜质量的关键环节。除去辊涂机设备本身的精度与被涂板材的母材质量,辊涂质量在很大程度上受到操作人员的工艺水平与操作经验的影响。
辊涂机辊涂操作的过程大致可分为两个阶段,即准备阶段和辊涂作业阶段。在这两个阶段中往往还包含着辊涂的工艺参数调整。
在辊涂机辊涂作业的准备阶段,主要完成辊涂作业的气动管路、供漆管路、驱动电动机参数等的检查设定,辊子间隙与压力的调整等。在辊涂机的辊涂作业阶段,主要是监控辊涂作业的质量,并依据实际涂膜要求同步进行工艺参数调整。
一般的水基有机复合膜、硅烷无磷转化膜和三元磷化工艺在工件成膜后经高温烘烤容易失去结晶水和化学键断裂,而出现烧结粉化情况,具体表现为涂覆在工件上的涂层因附着力下降而脱落。铁系磷化膜更适用于对耐热性要求更高的工艺。铁系磷化的优点(1)铁系皮膜耐高温。锌系皮膜在加热到200℃左右时,性能会下降,而铁系皮膜即使在300℃左右也几乎不出现不正常的情况,即铁系皮膜非常适用于高温干燥型涂装工艺时的表面处理,同时也适用于对耐热性要求比较高的工艺。(2)铁系皮膜平滑,光泽度好。与锌系磷化相比,铁系磷化膜比较平滑,涂装后的光泽度较好,对于只进行一次涂装的工艺来说,外观更好。(3)铁系皮膜的结合力强。在磷酸锌系皮膜和磷酸铁系皮膜上采用相同的涂装工艺,接着进行耐湿试验。铁系皮膜往往表现更...
为使喷涂室充分的发挥作用,必须对其进行良好的维护。不一样的喷漆室维护方式也不完全一样,维护的要点如下:时刻注意保持喷涂室的清洁,要及时清洗整理沾染在室壁和别的部位上的废漆等污染物,这既可消除废漆堆积引起的火灾隐患,更有助于提高喷涂产品的质量。每次喷涂施工完成后都应及时进行清理。使用湿式喷涂室时,要充分的发挥水的作用,要注意保持好水箱的水位,使喷涂室在最佳工作状态运行,还要做好循环用水处理工作,利用加凝聚剂的方法及时清除水中废漆,保持水的清洁。使用干式喷涂室时,最重要的是防火安全,所以要注意按时换过滤材料和折流板,一旦过滤材料上粘满漆雾颗粒并阻碍空气流动时,就应来更换,更换下来的过滤材料要立即拿出喷涂室,并在与外界隔离的安全地点将它妥善处理。使用折流板式漆雾处理装置时,应定期拆下折流板和排气管进行清理洗涤,以防止火灾发生。中技佳的工程师们拥有丰富的经验和工艺专业相关知识,我们致力于提高涂装质量和工艺性能...
掌握设计基础资料生产纲领:年生产件数。工作制度:年工作天数,每日工作时长。工件尺寸和质量。厂房空间及工件进出口的位置。能源的种类。涂装车间周边的环境。工程方对涂装线;确定输送方式涂装生产线的输送方式为分两种:连续式(通过式)及步进式(间歇式)。生产纲领在100000/年(汽车车身)以上的应采取了自动连续是。生产纲领在50000-80000辆/年(汽车车身)可考虑自动步进式。生产纲领在50000/年(汽车车身)以下,可考虑更经济的手动步进式。如果是小工件,如车轮,则首先要确定每个挂具挂几个,然后再确定其输送方式。工件吊挂的方式也很重要,需根据工件的尺寸、结构、形状及工艺要求来确定。计算生产节拍及输送速度生产节拍计算公式:每台所需生产时间=日时基数(每日工作分钟数,一般16小时即960分)设备负荷(一般为90%)/生产纲领(每日生产数量)。例如:...
一、高压无气喷涂高压无气喷涂是目前较先进的喷涂技术。它利用特殊形式的气动、电动或液动力驱动的涂料泵,将涂料增至高压后通过狭窄的喷口喷射,使涂料形成极细的扇形雾状,高速喷向工件表明产生涂膜。通常,在高压无气喷涂过程中,涂 料经过加压泵加压 (0.14~0.69MPa),通过特 制 的 硬 质 合 金 喷 嘴 (0.17~ 1.8mm)喷出,其速度很高。当高压漆流离开喷嘴进入大气后,随着冲击空 气和高压的急剧下降,涂料内溶剂剧烈 膨胀而分散雾化,高速地涂覆在被涂工件上。高压无气喷涂设备1—动力源2—柱塞泵3—涂料容器4—蓄压器5—输漆管6—喷枪1.高压无气喷涂设备的分类1)以动力源分为气动式 (压缩空气)、电动式 (电动机) 和内燃式 (汽 油机)三种类型。2)以单位时间喷涂量分为大型、中型和小型三种类型 (10L/min为大型,2~8L/min 为中型,1~2L/mi...

 中国